

Een typisch gegoten of geëxtrudeerd plastic onderdeel bevat veel meer dan het basispolymeer: de meeste commerciële formuleringen bevatten tussen de vijf en vijftien verschillende additieven voor kunststoffen, gedoseerd van een paar honderdsten van een procent tot meer dan een derde van het totale gewicht. Dat is het meest bruikbare feit om vast te houden wanneer u offertes voor samenstellingen, masterbatches of gecoate producten evalueert, omdat het verklaart waarom twee kwaliteiten met dezelfde polymeernaam zich tijdens gebruik totaal verschillend kunnen gedragen. De korte conclusie is deze: de hars bepaalt het plafond van wat een formulering kan bereiken, terwijl het additievenpakket bepaalt hoe dicht je daadwerkelijk bij dat plafond komt.
In deze gids worden de belangrijkste additievenfamilies besproken, hun realistische doseringsvensters, de manier waarop additieven interageren met de hars waarop ze zich bevinden, en de inkooprisico's die het vaakst voorkomen bij B2B-sourcing. Het perspectief is bewust praktisch. Als fabrikant van polyesterharsen voor poedercoatings bevinden we ons elke werkdag op de grens tussen de harsruggengraat en het additievenpakket, en de gewoonten die ervoor zorgen dat coatingformuleringen slagen, worden rechtstreeks overgedragen op de kunststofcompounds.
Additieven bepalen hoe een polymeer in zijn werkelijke omgeving presteert; de hars bepaalt in de eerste plaats wat mogelijk is. Kwalificeer beide samen, nooit afzonderlijk.
Wat additieven voor kunststoffen eigenlijk doen
Additieven voor kunststoffen bestaan om twee taken uit te voeren: veranderen hoe het materiaal zich gedraagt in het eindproduct, of veranderen hoe het zich gedraagt tijdens de verwerking. Prestatieadditieven verlengen de levensduur en het uiterlijk, met antioxidanten, UV-stabilisatoren, vlamvertragers en weekmakers als klassieke voorbeelden. Verwerkingsadditieven, waaronder smeermiddelen, proceshulpmiddelen en hittestabilisatoren, beschermen de smelt en de apparatuur terwijl het onderdeel wordt gemaakt. Een goed opgebouwde formulering maakt gebruik van beide, waarbij gewoonlijk drie tot acht families tegelijk worden gecombineerd.
Het is net zo belangrijk om duidelijk te zijn over wat additieven niet kunnen doen. Een stabilisator kan de afbraak vertragen, maar kan een inherent bros polymeer niet taai maken, en een vloeimiddel kan niet compenseren voor een hars waarvan de smeltviscositeit verkeerd is voor de geometrie van het onderdeel. Additieven kosten per kilogram ook meer dan de meeste basispolymeren, vaak vele malen meer, dus ze moeten worden beoordeeld op basis van de gebruikskosten: een fractie van een procent van de juiste stabilisator die een garantieclaim voorkomt, is goedkoop, terwijl een zwaarbeladen vulmiddel dat geld bespaart maar de slagsterkte vernietigt, duur is.
Dit is de reden waarom ervaren samenstellers het additievenpakket en de basishars als één enkele beslissing beschouwen. Wanneer je de hars verwisselt, verschuiven de doseringsvensters van bijna elk additief in de formulering mee, wat het thema is waar de rest van dit artikel op voortbouwt.
Beoordeel additieven op basis van de gebruikskosten in plaats van de prijs per kilogram, en kwalificeer ze altijd op basis van de specifieke hars waarop ze zullen rijden.
De belangrijkste soorten additieven voor kunststoffen
Elk additief handboek beslaat honderden pagina's, maar het dagelijkse formuleringswerk draait om een compacte groep families. De onderstaande kaarten vatten de kaarten samen die u het vaakst tegenkomt in offertes, technische gegevensbladen en discussies met leveranciers, in grofweg afnemende volgorde van hoe vaak zij beslissen of een project slaagt.
Weekmakers
Esters met een laag molecuulgewicht die tussen polymeerketens worden ingebracht om stijve kunststoffen te verzachten; de werkpaarden van flexibele PVC-kabel en -folie.
Antioxidanten
Gehinderde fenolen en fosfieten die radicalen onderscheppen en het polymeer beschermen tijdens smeltverwerking en langdurige hitteveroudering.
UV- en lichtstabilisatoren
UV-absorbers en gehinderde amine-lichtstabilisatoren, bekend als HALS, die de fotodegradatie bij blootstelling aan de buitenlucht vertragen.
Warmtestabilisatoren
Calcium-zink- en organotinsystemen die voorkomen dat PVC zoutzuur afgeeft en verkleurt bij verwerkingstemperaturen.
Vlamvertragers
Mineraal-, fosfor- en halogeenvrije systemen die de ontstekingsweerstand verhogen; vaak de grootste component na het polymeer zelf.
Smeermiddelen en proceshulpmiddelen
Metaalzepen, wassen en op fluorpolymeren gebaseerde hulpmiddelen die de smeltviscositeit, de afgifte en de oppervlakteafwerking tijdens het vormen regelen.
Vulstoffen en verstevigingen
Calciumcarbonaat, talk en glasvezel die stijfheid toevoegen, krimp onder controle houden en materiaalkosten verlagen.
Kleurstoffen
Anorganische en organische pigmenten ontworpen voor dekking, weersbestendigheid en naleving van de regelgeving.
Functionele oppervlakteadditieven
Slip-, antistatische, anticondens-, antimicrobiële en kiemvormende middelen die het oppervlaktegedrag en de optische helderheid afstemmen.
Twee onderscheidingen binnen deze lijst zijn belangrijker dan de rest. Ten eerste worden antioxidantverpakkingen meestal als een paar gebouwd: een primair gehinderd fenol zorgt voor veroudering op de lange termijn, terwijl een secundair fosfiet de smelt beschermt tijdens de verwerking, en de twee zijn op elkaar afgestemd in plaats van onafhankelijk gekozen. Ten tweede is UV-bescherming eerder een systeem dan een enkel product, omdat UV-absorbers binnenkomend licht filteren, terwijl HALS de schade herstelt die nog steeds optreedt, en beide een wisselwerking hebben met de pigmenten eromheen.
| Additieve familie | Primaire functie | Typisch gebruiksniveau | Algemene uitkijkposten |
|---|---|---|---|
| Antioxidanten | Voorkom thermische oxidatie tijdens verwerking en service | 0,05 tot 0,5 procent | Overdosering kan het onderdeel verkleuren of oppervlaktebloei veroorzaken |
| UV- en lichtstabilisatoren | Langzame fotodegradatie buitenshuis | 0,2 tot 1,5 procent | Carbon black en sommige pigmenten verminderen de effectiviteit ervan |
| Weekmakers | Verzacht stijve polymeren, voornamelijk PVC | 10 tot 40 procent | Migratie veroorzaakt hechting, beslaan en hechtingsverlies |
| Vlamvertragers | Verhoog de ontstekingsweerstand | 5 tot 25 procent of meer | Hoge belastingen kunnen de slagsterkte en dichtheid aantasten |
| Smeermiddelen en proceshulpmiddelen | Controleer de stroom en vrijgave tijdens de verwerking | 0,5 tot 2 procent | Overmaat veroorzaakt plaatuitslag, waas en slechte bedrukbaarheid |
| Vulstoffen en verstevigingen | Voeg stijfheid toe, controleer krimp en verlaag de kosten | 10 tot 40 procent | Koppelingsmiddelen nodig voor een goede hechting aan het polymeer |
De meeste formuleringsproblemen zijn terug te voeren op twee vragen: is de additievenfamilie geschikt voor de foutmodus, en ligt de dosering binnen het werkvenster voor deze specifieke hars?
Typische doseringsbereiken: waarom een beetje een lange weg gaat
Cijfers maken deze discussie concreet, dus in de onderstaande grafiek wordt vergeleken hoeveel van elke belangrijke additievenfamilie een menger doorgaans in een voltooide formulering laadt. De waarden worden uitgedrukt als gewichtspercentage van de totale verbinding en vertegenwoordigen gebruikelijke midden- tot hogere bereiken in plaats van wettelijke limieten of maximale toegestane hoeveelheden. Van boven naar beneden gelezen bestrijken de balken bijna twee ordes van grootte, van gevulde systemen boven de dertig procent tot aan antioxidanten onder de één procent. Die spreiding is niet willekeurig; het weerspiegelt hoe elk additief zijn werk doet zodra het in het polymeer is gedispergeerd. Houd deze banden in gedachten wanneer een offerte een dosering voorstelt die ver daarbuiten ligt.
Typische gebruiksniveaus van belangrijke additieven voor kunststoffen (gew.% van het eindproduct)
Waarden zijn representatieve bereiken voor gangbare thermoplastische verbindingen; werkelijke doseringen variëren per hars, proces en regelgeving.
De eerste conclusie is dat bulk en chemie aan tegenovergestelde kanten van de doseringsschaal zitten. Vulstoffen zoals calciumcarbonaat, talk en glasvezel nemen een reëel volume in beslag, dus hebben ze tien tot veertig procent van de verbinding nodig om stijfheid toe te voegen, krimp onder controle te houden of de kosten te verlagen. Weekmakers in flexibel PVC volgen dezelfde logica, omdat zachtheid een grote, mobiele fractie van estermoleculen met een laag molecuulgewicht vereist. Vlamvertragers bezetten de middelste band, doorgaans vijf tot vijfentwintig procent, omdat een vlamvertragend mechanisme voldoende actief materiaal nodig heeft om de verbrandingschemie te onderbreken, en minerale systemen nog veel hoger kunnen gaan.
Onderaan de grafiek werken antioxidanten en UV-stabilisatoren in fracties van een procent, omdat ze op moleculair niveau werken en radicalen onderscheppen voordat een kettingreactie zich door het polymeer kan verspreiden. Een veelgemaakte beginnersfout is het verdubbelen van de dosis antioxidanten wanneer een verouderingstest mislukt, wat meestal de kosten verhoogt en verkleuring of oppervlaktebloei kan veroorzaken zonder de oorzaak op te lossen. Elke familie heeft een werkvenster dat wordt bepaald door de hars, de verwerkingstemperatuur en de gebruiksomgeving; onder het venster koopt u risico, en daarboven koopt u kosten en bijwerkingen. De nauwkeurigheid van de dosering wordt steeds belangrijker naarmate het percentage daalt. Daarom zijn masterbatches die het additief in een hoge concentratie in een dragerhars voordispergeren en vervolgens met één tot vijf procent in de uiteindelijke verbinding worden ingebracht, het standaard leveringsformaat voor laaggedoseerde additieven. De waarden hebben ook een wisselwerking: een zwaar gevulde compound heeft vaak extra smeermiddel en een sterker stabilisatiepakket nodig, omdat een hogere smeltviscositeit en een groter vuloppervlak beide de thermische spanning tijdens de verwerking versnellen. Valideer elke doseringswijziging ten opzichte van de daadwerkelijke hars met versnelde veroudering, mechanische tests en, waar relevant, beoordeling door de regelgeving voordat deze wordt vrijgegeven voor productie.
Vulstoffen en weekmakers werken op volume, terwijl stabilisatoren op chemie werken, dus hun doseringsvensters verschillen twee ordes van grootte en moeten met verschillende precisie worden gecontroleerd.
Waar hars en additieven samenkomen: lessen uit poedercoatings
Alles hierboven is van toepassing op elk polymeer, maar het duidelijkste praktijkvoorbeeld van hars en additieven die als één systeem werken, komt van thermohardende poedercoatings, het vakgebied waarin BESD actief is als fabrikant van polyesterhars. Een poedercoating is in feite een geformuleerd polymeersysteem dat het oppervlak van het product wordt: de hars vormt de ruggengraat, een verharder completeert het verknoopte netwerk, pigmenten en vulstoffen passen het uiterlijk en de kosten aan, en een klein additievenpakket bepaalt hoe de smelt vloeit en ontgast. De verhoudingen zijn in de hele sector stabiel genoeg om te onthouden.
Om die structuur duidelijk te zien, wordt in het onderstaande ringdiagram een representatieve duurzame poedercoating voor buitenshuis opgedeeld in gewicht. Elk segment is een familie van materialen die de samensteller afweegt tegen alle andere. De polyesterhars domineert met iets minder dan zestig procent, gevolgd door pigmenten, vulstoffen, het uithardingsmiddel en een dun plakje verwerkingsadditieven. De exacte cijfers veranderen afhankelijk van het uithardingssysteem en de kleur, maar de algehele architectuur verandert zelden. Gebruik het diagram als een mentaal model voor hoeveel invloed elk onderdeel heeft.
Een typische duurzame poedercoatingformulering voor buitenshuis, op gewichtsbasis
Het dominante segment is de polyesterhars zelf, met ongeveer achtenvijftig procent, en dat is geen toeval van de prijs, maar van de definitie van het systeem. De hars is de filmvormende ruggengraat: het bepaalt de basishardheid, flexibiliteit, glans en weersbestendigheid die geen enkel additief vanaf het begin kan creëren. Pigmenten en kleurstoffen komen met zo'n tweeëntwintig procent op de tweede plaats, en hun invloed gaat dieper dan uiterlijk, omdat de pigmentkeuze van invloed is op het krijtgedrag, de stabiliteit bij overbakken en zelfs hoe efficiënt een UV-stabilisatorpakket werkt. Vulstoffen en extenders van ongeveer acht procent passen de kosten, hardheid en randdekking aan zonder de chemie van de film te veranderen.
Het segment van de verharders, ongeveer zeven procent in een TGIC-uitgehard systeem, bevindt zich op een interessante grens tussen additieve en structurele componenten. Het wijzigt niet alleen de hars; het reageert ermee en wordt onderdeel van het verknoopte netwerk dat de uitgeharde film zijn duurzaamheid geeft. In de resterende paar procent bevinden zich de klassieke additieven: acrylvloeimiddelen die de smelt egaliseren, benzoë die ingesloten gassen vrijgeeft en was die de textuur en slip controleert. Dat stukje is klein, maar heeft een onevenredige invloed op de oppervlaktekwaliteit. Te weinig vloeimiddel verschijnt als sinaasappelschil, terwijl te veel de randdekking verzwakt; overtollige benzoë vergeelt lichte kleuren, en ontgassingsproblemen veroorzaken gaatjes die geen enkele stroomafwaartse correctie kan verwijderen. Dit is de reden waarom harsselectie en additievenselectie niet als afzonderlijke aankoopbeslissingen kunnen worden behandeld. Een verandering in de harszuurwaarde, glasovergangstemperatuur of functionaliteit verschuift de doseringsvensters van bijna al het andere in de formulering.
Voor onderdelen binnenshuis, zoals kantoormeubilair, rekken en huishoudelijke apparaten, bieden hybride epoxy-polyestersystemen mechanische sterkte en chemische bestendigheid tegen voordelige kosten. Omdat onderdelen binnenshuis zelden in direct zonlicht staan, kan het additievenpakket bescheiden blijven, waardoor de formuleringsbudgetten onder controle blijven.
 Polyesterharsen voor hybride epoxy-polyester poedercoatingformuleringen Carboxyl-functionele polyesterharsen ontworpen voor hybride epoxy-uitgeharde poedercoatings, die mechanische sterkte en chemische weerstand bieden tegen voordelige kosten voor binnentoepassingen zoals kantoormeubilair, rekken en huishoudelijke apparaten. Bekijk Product →
Voor buitenwerkzaamheden zoals tuinhekken, bouwmaterialen en verkeersvoorzieningen wordt weerstand tegen zonlicht en vocht de beslissende factor, en het harsplatform moet door zijn ontwerp weerbestendig zijn. De TGIC-uitgeharde route is lange tijd de maatstaf geweest voor de duurzaamheid buiten van polyesterpoedercoatings.
Polyesterharsen voor TGIC-uitgeharde poedercoatings voor buiten Carboxyl-functionele polyesterharsen uitgehard met TGIC, lang de maatstaf voor duurzaamheid buitenshuis. Geschikt voor weerbestendige toepassingen zoals tuinafscheidingen, bouwmaterialen en verkeersvoorzieningen die worden blootgesteld aan zonlicht en vocht. Bekijk Product → Waar wettelijke classificatie of duurzaamheidsdoelstellingen een TGIC-vrije route vereisen, hardt het HAA-platform uit met hydroxyalkylamidemiddelen en heeft het een vergelijkbaar prestatieprofiel buitenshuis, met zijn eigen ontgassingsgedrag dat door het additievenpakket kan worden beheerd. Kiezen tussen deze platforms is precies het soort beslissing waarmee een harsfabrikant zou moeten helpen, omdat het antwoord het uithardingsschema, de pigmentbelasting en de vloei-eigenschappen in één keer verandert.
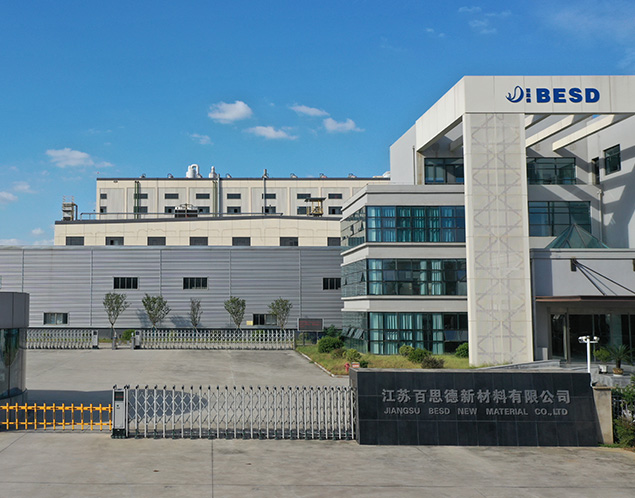
TGIC-vrije polyesterharsen voor HAA-uitgeharde poedercoatings Hydroxyl-functionele polyesterharsen ontworpen voor uitharding met hydroxyalkylamide (HAA) middelen, waardoor een TGIC-vrije route wordt geboden met vergelijkbare weerbestendigheid buitenshuis voor duurzame poedercoatingformuleringen voor buitengebruik. Bekijk Product → BESD produceert sinds 1998 polyesterharsen en heeft vandaag de dag een jaarlijkse capaciteit van 100.000 ton vanuit haar fabriek in het Yangzhou Chemical Industrial Park, ondersteund door ISO9001- en ISO14001-gecertificeerde systemen en ODM/OEM-maatwerk voor klanten wier formuleringen specifieke zuurwaarden, viscositeiten of uithardingsgedrag vereisen. Voor kopers die harsleveranciers vergelijken, is het die combinatie van schaal en aanpasbaarheid die de balans tussen hars en additieven van een beperking in een ontwerpinstrument verandert.
De hars bestaat voor grofweg zestig procent uit een poedercoating en definieert elke basiseigenschap; het additievenpakket is een paar procent dat bepaalt of het oppervlak er daadwerkelijk uitziet en lang meegaat zoals ontworpen.
Toepassingsscenario's en selectiepunten
De selectie begint vanuit de toepassing, niet vanuit de additievencatalogus. Een hekpaal en de schaal van een bureaustoel kunnen op papier een soortgelijke chemie gebruiken, maar toch wordt de ene geconfronteerd met tientallen jaren blootstelling aan UV-straling en de andere met contact, slijtage en schoonmaakchemicaliën. De onderstaande gepaarde tabel contrasteert de twee meest voorkomende programmatypes die we zien in gepoedercoate producten en de formuleringsbeslissingen die uit elk daarvan volgen.
| Indoor programma's | Outdoor programma's |
|---|---|
| Kantoormeubilair, huishoudelijke apparaten, rekken en behuizingen voor communicatieapparatuur | Tuinschuttingen, bouwmaterialen, verkeersvoorzieningen, auto-onderdelen en fitnessapparatuur |
| Hardheid, chemische en vlekbestendigheid en kostenefficiëntie | Glans- en kleurbehoud, krijtbestendigheid en corrosiebescherming |
| Formuleringsfocus: hybride epoxy-polyesterchemie met een mager additievenpakket | Focus op de formulering: weerbestendig polyester met TGIC- of HAA-uitharding plus een UV-georiënteerd additievenpakket |
Wat het programma ook is, voor elk additief voor kunststoffen gelden vier selectiecriteria:
- Naleving van de regelgeving: regels voor voedselcontact, REACH-beperkingen en RoHS-limieten voor zware metalen moeten vóór de bestelling worden gedocumenteerd, niet erna.
- Thermische compatibiliteit: elk additief moet de werkelijke verwerkingstemperatuur overleven zonder te ontbinden of te vervluchtigen.
- Migratiegedrag: additieven die naar de oppervlakte bloeien, kunnen aangrenzende delen beslaan, films kleven of maanden later slecht afdrukken.
- Interactiebeheer: twee individueel uitstekende additieven kunnen elkaar neutraliseren of het polymeer aantasten wanneer ze worden gecombineerd.
Het laatste criterium is het minst vergevingsgezind, omdat het zich alleen openbaart in beproevingen. Dit is ook waar de harsfabrikant een plaats in het gesprek verdient: weten hoe een bepaald polyesterplatform reageert op vloeimiddelen, ontgassingsmiddelen en pigmentbelasting verkort het pad van shortlist naar productierecept.
Selecteer additieven vanaf de toepassing achteruit: compliance, verwerkingstemperatuur, migratie en interacties elimineren de meeste kandidaten sneller dan prijsvergelijkingen.
Veel voorkomende inkooprisico's bij additieven voor kunststoffen
De meeste additiefgerelateerde fouten in de productie zijn geen chemische fouten, maar inkoopfouten: het juiste product wordt gekocht zonder documentatie, gedoseerd zonder kalibratie of vervangen zonder proef. De onderstaande tabel geeft een overzicht van de faalwijzen die samenstellers het vaakst melden, samen met de waarborgen die deze voorkomen.
| Veelvoorkomend probleem | Hoe het eruit ziet in de productie | Praktische beveiliging |
|---|---|---|
| Overdosering glijmiddel of wax | Plaatuitslag op rollen, waas en slechte printhechting | Controleer de dosering met gravimetrische feeders en proefruns |
| Ondergedoseerd antioxidantpakket | Verbrossing en verkleuring bij vroege ovenveroudering | Acceptatietests instellen op basis van oxidatie-inductietijd |
| Pigment- en stabilisatorconflict | Snellere vervaging ondanks een toegevoegd UV-pakket | Controleer eerst de HALS-compatibiliteit met pigmentchemie |
| Vochtgevoelige additieven zoals fosfieten | Hydrolyse, zwarte stippen en inconsistente teleurstelling | Vereist verzegelde verpakking, droge opslag en batch-COA |
| Migratie van weekmakers | Oppervlaktekleefkracht, beslaan en verlies van hechting | Kies polymere typen of typen met een hoger molecuulgewicht |
| Leemten in de regelgeving | Geweigerde zendingen en kostbaar herontwerp | Verzamel van tevoren documenten over voedselcontact, REACH en RoHS |
De waarborgen hebben een gemeenschappelijk thema: traceerbaarheid. Of u nu koopt bij een directe fabrikant, een handelsbedrijf of een groothandel, dring aan op een analysecertificaat voor elke batch in plaats van alleen voor de eerste verzending, en bevestig wie het materiaal daadwerkelijk vervaardigt. Directe relaties met fabrikanten maken het gemakkelijker om de productie te controleren, specificaties op elkaar af te stemmen en producten aan te passen wanneer uw formulering verandert. Daarom moedigen we klanten aan om een harsleverancier op dezelfde manier te beoordelen als zij een leverancier van additieven zouden beoordelen.
Een compacte checklist omvat de rest van het koopproces:
- Vraag of de leverancier een directe fabrikant of een handelsonderneming is en vraag een audit of fabrieksbezoek aan.
- Verkrijg voor elke batch een analysecertificaat, waarbij retentiemonsters ter referentie worden bewaard.
- Voer proefproeven uit op uw daadwerkelijke harssysteem voordat u volumebestellingen plaatst.
- Bevestig de wettelijke documentatie voor uw doelmarkt voordat u de inkooporder plaatst.
- Maak afspraken over verpakking, bewaarcondities en houdbaarheid in het contract, niet per e-mail achteraf.
- Kalibreer gravimetrische voersystemen volgens een vast schema, omdat lage doseringen additieven voerfouten vergroten.
Traceerbaarheid is beter dan prijs: documentatie op batchniveau, gekalibreerde dosering en pilotproeven met uw eigen hars voorkomen de meeste additieffouten voordat ze beginnen.
Ontdek meer van BESD
Als de harszijde van dit evenwicht is waar uw huidige project vastloopt, gaan twee bronnen op onze site dieper in op de beslissingen die er het meest toe doen.
| Technisch lezen | Aangepaste harsontwikkeling |
|---|---|
| De belangrijkste rol van polyesterhars in poedercoatings Legt uit hoe de harsruggengraat het prestatiebereik van de afgewerkte coating bepaalt, van mechanische sterkte tot glansbehoud. | ODM en OEM harsaanpassing Beschrijft hoe we harsen ontwikkelen die zijn afgestemd op het uithardingssysteem, de applicatiemethode en de eindgebruiksomgeving van de klant. |
Van daaruit is een kort gesprek met ons technische team over uw uithardingssysteem, substraat en serviceomgeving meestal voldoende om het harsplatform te verfijnen, en daarmee de additieve beslissingen die volgen. Voor monsters, offertes of maatwerkformuleringen kunt u ons bereiken via de contactpagina.
Repareer eerst het harsplatform en het additievenpakket wordt een reeks gecontroleerde, voorspelbare beslissingen in plaats van vallen en opstaan.


